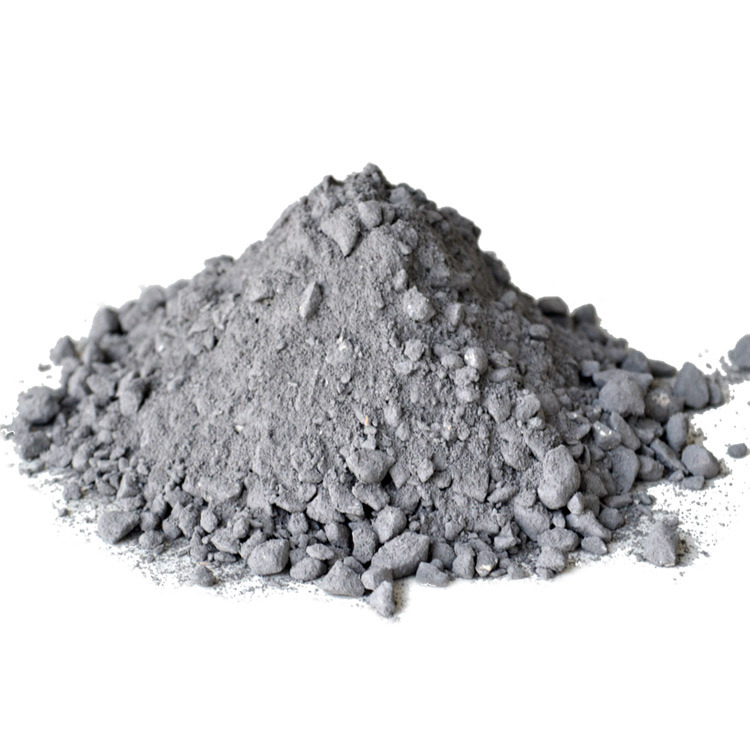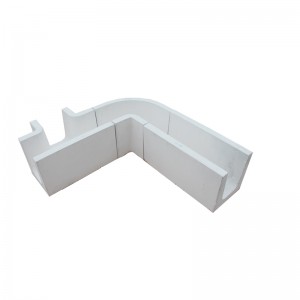
Vatrostalna izolacija od korunda s niskim udjelom cementa visoke čvrstoće i niskim udjelom cementa, za lijevanje
Primjena: Obloga peći za taljenje aluminija
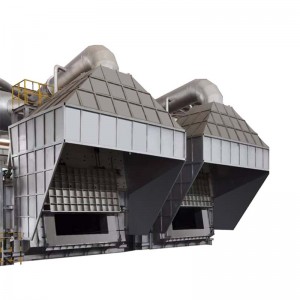
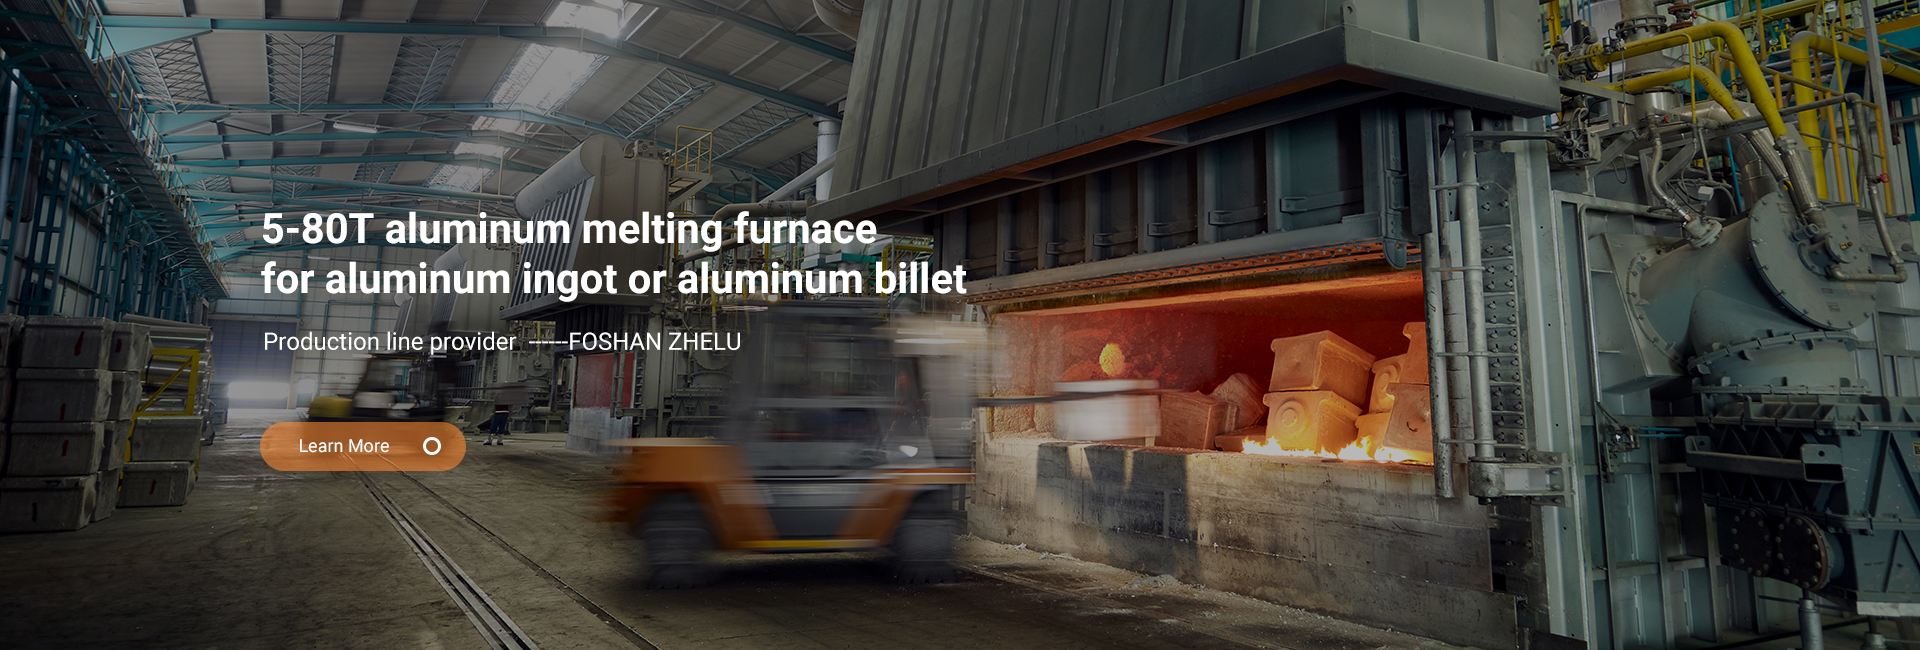
Tehnologija metalurške peći s integralnim lijevanjem je metoda zidanja metalurške peći u kojoj se vatrostalni lijevci koriste za lijevanje vatrostalnih materijala za tijelo peći odjednom. Karakteristike ove tehnologije leže u dobrom strukturnom integritetu, nedostatku spojeva od opeke i visokoj ukupnoj čvrstoći, tako da tijelo peći ima dug vijek trajanja. Isprobajte ovu tehnologiju na nekim tijelima peći u domaćoj industriji obojene metalurgije. Radna temperatura kružne peći je visoka i do 1200 ℃, a radna temperatura statičke peći je visoka i do 1000 ℃. Kružna peć usvaja otkrivanje i punjenje gornje ploče peći, mala peć ima ručno uklanjanje troske s troja vrata peći, a velika peć ima mehaničko uklanjanje troske s dvoja vrata peći. Sirovine su aluminijski ingoti, otpadni lijevani profili, otpadni profili i lijevano valjani aluminijski koluti. Svaka statička peć također ima dvoja vrata peći za operacije uklanjanja troske i rafiniranja. U prošlosti se tijelo peći izrađivalo od vatrostalnih opeka, a neki dijelovi su se lako oštećivali, što je utjecalo na vijek trajanja i učinkovitost proizvodnje tijela peći. Prilikom izgradnje web stranice u Zhengzhouu, peć za taljenje aluminija djelomično je izlivena vatrostalnim ljevaonicama kako bi se poboljšao ukupni vijek trajanja tijela peći.
(1) Metal koji se ne kvaši, lijevajući
| Model | BZL-90 | BZL-85 | BZL-80 | |
| Kemijska analiza (%) | AL203 | ≥90 | ≥85 | ≥80 |
| Maksimalna radna temperatura (C) |
| 1700. godine | 1700. godine | 1600 |
| Gustoća (kg/m3) | 110℃ x 24 sata | ≥3,0 | ≥2,9 | ≥2,85 |
| Fleksibilna čvrstoća (Mpa) | 110℃ x 24 sata | ≥12 | ≥10 | ≥10 |
| 1100℃X3h | ≥15 | ≥14 | ≥12 | |
| Tlačna čvrstoća (MPa) | 110℃ x 24 sata | ≥75 | ≥70 | ≥65 |
| 1100℃X3h | ≥90 | ≥85 | ≥80 | |
| Trajna linearna promjena %) | 1100℃X3h | ±0,35 | ±0,35 | ±0,35 |
| Sredstvo za otpornost na aluminij %) |
| 3~5 | 3~5 | 3~5 |
| Koristite mjesta | Dno peći, donji zid peći, rampa za struganje troske, žlijeb, aluminijska lonac i kutija za otplinjavanje itd. | |||
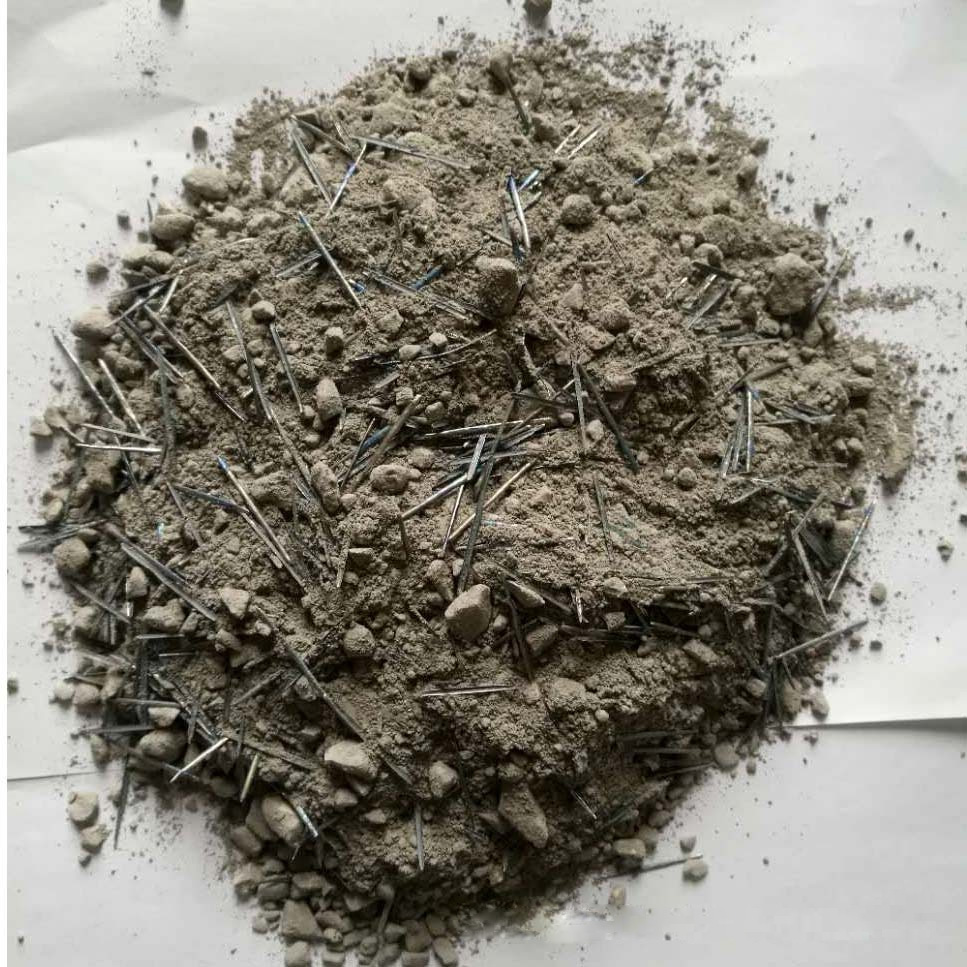
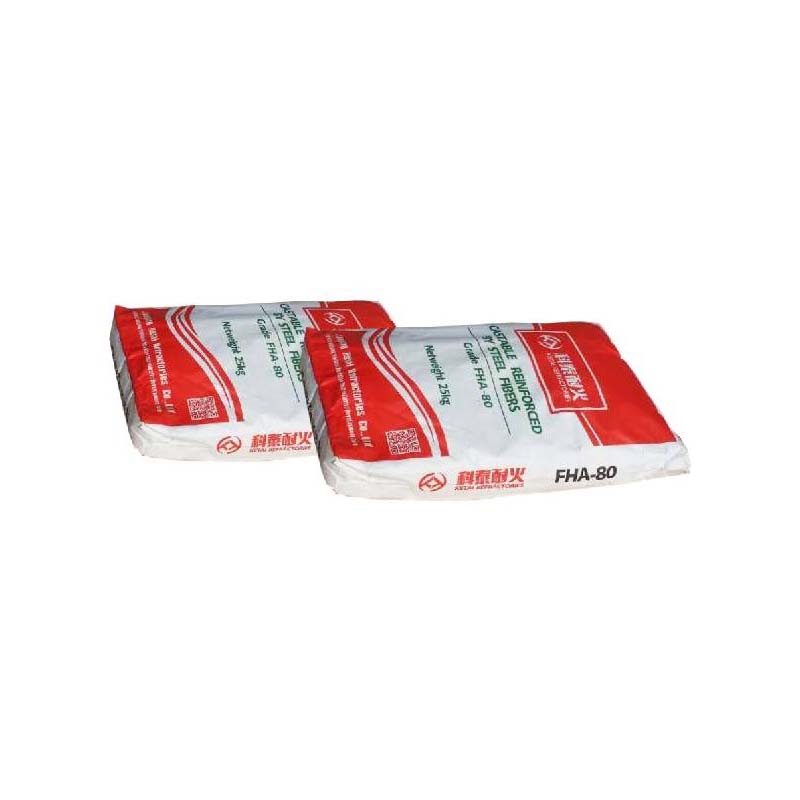
(2) Čelična vlakna za lijevanje
| Model | FHA-80 | FHA-75 | FHA-70 | |
| Kemijska analiza (%) | AL203 | ≥80 | ≥75 | ≥70 |
| Maksimalna radna temperatura (C) |
| 1550. godine | 1500 | 1500 |
| Gustoća (kg/m3) | 110℃ x 24 sata | ≥2,8 | ≥2,7 | ≥2,65 |
| Fleksibilna čvrstoća (Mpa) | 110℃ x 24 sata | ≥12 | ≥10 | ≥9 |
| 1100℃X3h | ≥14 | ≥12 | ≥10 | |
| Tlačna čvrstoća (MPa) | 110℃ x 24 sata | ≥75 | ≥70 | ≥70 |
| 1100°X3h | ≥85 | ≥75 | ≥70 | |
| Trajna linearna promjena %) | 1100℃X3h | 士0,4 | 士0,4 | 士0,4 |
| Koristite mjesta | Za vrata pećiiulaz,iostali dijelovi | |||
(3) Lijevana s niskim udjelom cementa
| Model | LC-70 | LC-65 | LC-60 | |
| Kemijska analiza (%) | AL203 | ≥70 | ≥65 | ≥60 |
| Maksimalna radna temperatura (C) |
| 1500 | 1400 | 1350 |
| Gustoća (kg/m3) | 110℃ x 24 sata | ≥2,65 | ≥2,6 | ≥2,6 |
| Fleksibilna čvrstoća (Mpa) | 110℃ x 24 sata | ≥8 | ≥7 | ≥7 |
| 1100℃X3h | ≥10 | ≥9 | ≥7 | |
| Tlačna čvrstoća (MPa) | 110℃ x 24 sata | ≥65 | ≥65 | ≥60 |
| 1100℃X3h | ≥75 | ≥75 | ≥70 | |
| Trajna linearna promjena %) | 1100℃X3h | 士0,45 | 士0,45 | 士0,45 |
| Koristite mjesta | Koristi se za pećvrh-zid i krov peći i ostali dijelovi | |||
(4) Lagano lijevanje
| Model | QZ-0.7 | QZ-1.0 | QZ-1.5 | |
| Gustoća (kg/m3) | 110℃ x 24 sata | ≥0,7 | ≥1,0 | ≥1,5 |
| Tlačna čvrstoća (MPa) | 110℃ x 24 sata | ≥2 | ≥5 | 》16 |
| Toplinska vodljivost | (700℃.W/mk) | 0,2 | 0,31 | 0,58 |
| Koristite mjesta | Za ostale izolacijske dijelove kao što su zid peći i krov peći | |||